第一阶段:线材制造(光纤部分)
光纤预制棒拉丝:将高纯度石英或PMMA(聚甲基丙烯酸甲酯)预制棒加热熔融,通过精密拉丝模具拉制成直径约125μm的光纤裸线
涂覆保护层:在光纤裸线外周挤塑UV固化树脂或热固化树脂,形成缓冲涂层,保护纤芯免受微弯损耗
加强件复合:加入凯夫拉(Kevlar)芳纶纤维作为抗拉加强芯,部分高端产品还会加入钢丝或玻璃纤维棒增强抗压性能
挤塑外护套:使用PVC、TPE或LSZH(低烟无卤)材料挤塑外层护套,同时可加入铝箔屏蔽层或编织网
成缆与检测:使用OTDR(光时域反射仪)检测每根光纤的衰减曲线,确保传输损耗达标后成盘
第二阶段:电子模块制造
SMT贴片:在PCB板上贴装UAC协议芯片、数字音频编码器、驱动IC、电容电阻等元器件
COB绑定(可选):部分低成本方案采用Chip-on-Board工艺,将裸芯片直接绑定在PCB上并用黑胶封装
PCBA测试:对焊接完成的电路板进行功能测试,验证协议识别、信号编码是否正常
第三阶段:光电耦合与组装
光纤端面处理:使用精密切割刀将光纤端面切割成平整的直角面,确保光信号耦合效率
耦光工艺:将处理好的光纤端面与TOSLINK发射模块(激光二极管/LED)进行精密对准耦合,这是决定传输质量的最关键工序之一。高端产线使用主动对准设备,实时监测光功率并微调位置
激光焊接/UV固化:耦合完成后,通过激光焊接或UV胶水固化将光纤与发射模块永久固定
连接器注塑成型:将PCBA模块、光电模块、Type-C连接器组装入金属或塑料外壳,通过低压注塑或UV固化成型
屏蔽处理:在Type-C端加入铝箔+编织网多层屏蔽结构,防止电磁干扰影响数字信号
第四阶段:成品测试与包装
导通与短路测试:验证电气连接完整性
协议兼容性测试:交叉测试多款手机/平板/电脑的UAC协议识别情况
音频传输测试:验证PCM采样率支持(如96kHz/24bit或384kHz/32bit)、误码率、信噪比等指标
光功率检测:使用光功率计检测TOSLINK端输出光强,确保在标准范围内(通常-15dBm至-18dBm)
机械可靠性测试:包括插拔寿命测试(≥10000次)、弯折测试、拉力测试等
Q1:USB-C转TOSLINK光纤线的整体生产工艺分为哪几个阶段,各阶段的核心任务是什么?
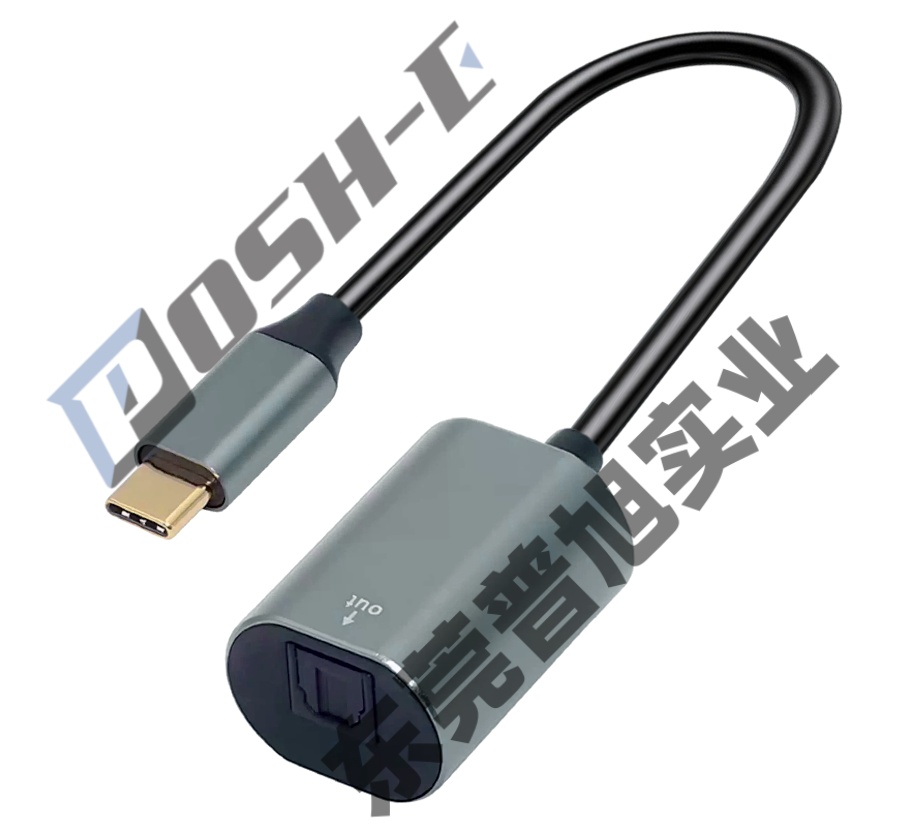
USB-C转TOSLINK光纤线的整体生产工艺分为四个阶段,每个阶段承担不同的制造任务。第一阶段是线材制造(光纤部分),核心任务是将原材料加工成符合传输要求的光纤线缆,包括光纤预制棒拉丝、涂覆保护层、加强件复合、挤塑外护套以及成缆与检测五个关键工序,最终获得一根传输损耗达标的光纤线材。第二阶段是电子模块制造,核心任务是在PCB板上完成USB-C端所需的数字音频处理电路的组装与测试,包括SMT贴片、COB绑定(可选方案)以及PCBA功能测试,确保UAC协议识别和数字音频编码功能正常。第三阶段是光电耦合与组装,这是将光纤部分与电子模块进行物理连接和光学耦合的关键阶段,包括光纤端面处理、耦光工艺、激光焊接/UV固化、连接器注塑成型以及屏蔽处理,最终完成整个线缆的机械组装和电气屏蔽。第四阶段是成品测试与包装,对所有成品进行全面的电气、协议、音频和机械可靠性测试,确保每根出厂线缆都满足质量要求。这四个阶段环环相扣,前一阶段的质量直接决定后一阶段的成品率和最终产品性能。
Q2:USB-C转TOSLINK光纤线的光纤部分制造包含哪些关键工序,每道工序的质量控制要点是什么?
光纤部分制造是USB-C转TOSLINK光纤线生产的第一阶段,包含五个关键工序,每道工序都有严格的质量控制要求。第一道工序是光纤预制棒拉丝,将高纯度石英或PMMA(聚甲基丙烯酸甲酯)预制棒加热熔融后通过精密拉丝模具拉制成直径约125μm的光纤裸线,此工序的关键控制点是拉丝温度和模具精度,直接决定光纤的几何尺寸一致性和光学性能。第二道工序是涂覆保护层,在光纤裸线外周挤塑UV固化树脂或热固化树脂形成缓冲涂层,保护纤芯免受微弯损耗,涂层均匀性和固化程度是影响光纤长期可靠性的关键因素。第三道工序是加强件复合,加入凯夫拉(Kevlar)芳纶纤维作为抗拉加强芯,部分高端产品还会加入钢丝或玻璃纤维棒增强抗压性能,加强件的张力和包覆均匀性决定了线缆的抗拉强度。第四道工序是挤塑外护套,使用PVC、TPE或LSZH(低烟无卤)材料挤塑外层护套,同时可加入铝箔屏蔽层或编织网,护套厚度和材料选择影响线缆的机械保护和环保性能。第五道工序是成缆与检测,使用OTDR(光时域反射仪)检测每根光纤的衰减曲线,确保传输损耗达标后成盘,这是光纤部分出厂前的最终质量把关环节,任何衰减超标的光纤都必须剔除。
Q3:电子模块制造阶段采用哪些技术方案,SMT贴片和COB绑定各有何优劣?
电子模块制造阶段负责生产USB-C端所需的数字音频处理电路板(PCBA),主要采用两种技术方案。第一种是SMT贴片(表面贴装技术),在PCB板上贴装UAC协议芯片、数字音频编码器、驱动IC、电容电阻等元器件,这是中高端产品的主流方案,具有组装精度高、一致性好、适合自动化大规模生产、便于后期维修更换元器件等优势,但设备投资较大、PCB成本较高。第二种是COB绑定(Chip-on-Board,芯片直接贴装工艺),部分低成本方案采用此工艺,将裸芯片直接绑定在PCB上并用黑胶封装,其优势是结构紧凑、成本较低、适合小体积产品,但缺点是维修困难(芯片封装后不可更换)、散热路径受限、长期可靠性受封装质量影响较大,通常只在对成本和体积有极致要求的低端产品中使用。无论采用哪种方案,第三道工序PCBA测试都是必不可少的质量关卡,需要对焊接完成的电路板进行功能测试,验证协议识别、信号编码是否正常,确保电子模块能够正确识别USB-C端的UAC音频协议并将数字音频信号编码为TOSLINK光纤接口所需的格式。
Q4:光电耦合与组装阶段为什么被认为是整个工艺中最关键的工序,耦光工艺的具体实现方式有哪些?
光电耦合与组装阶段是USB-C转TOSLINK光纤线制造中技术难度最高、对成品质量影响最大的环节。这一阶段的核心任务是将光纤端面与TOSLINK发射模块(激光二极管或LED)进行精密光学耦合,将电子模块编码后的电信号通过光发射器件转换为光信号并高效耦合进光纤纤芯中。耦光工艺的质量直接决定了光信号的耦合效率和传输稳定性——耦合效率低会导致光功率损耗过大,信号传输距离受限;耦合偏差会导致信号失真、误码率升高甚至无法识别。高端产线使用主动对准设备,实时监测光功率并微调光纤与发射器件之间的相对位置,将耦合损耗控制在最优范围内,这种动态对准方式虽然设备成本高但能保证一致性的耦合质量。耦合完成后,通过激光焊接或UV胶水固化将光纤与发射模块永久固定,固化工艺的温度曲线和胶水用量需要精确控制,过高的温度可能损伤光纤涂层或半导体器件,胶水用量不足则固定不牢、用量过多则可能污染光学端面。此外,连接器注塑成型工序将PCBA模块、光电模块、Type-C连接器组装入金属或塑料外壳,通过低压注塑或UV固化成型确保结构强度和外观品质;屏蔽处理在Type-C端加入铝箔加编织网多层屏蔽结构,防止电磁干扰影响数字信号完整性,这对于保证音频传输的纯净度至关重要。
Q5:成品测试阶段包含哪些测试项目,各项测试的技术指标和验收标准是什么?
成品测试阶段是USB-C转TOSLINK光纤线出厂前的最后一道质量关卡,包含五项核心测试项目,每项都有明确的技术指标和验收标准。第一项是导通与短路测试,验证电气连接完整性,确保USB-C端各引脚与内部电路的连接正确无误,不存在开路或短路故障。第二项是协议兼容性测试,交叉测试多款手机、平板、电脑等USB-C设备的UAC(USB Audio Class)协议识别情况,确保线缆能够被不同品牌、不同芯片方案的终端设备正确识别并建立音频连接,这是保证产品市场兼容性的关键测试。第三项是音频传输测试,验证PCM采样率支持范围(如96kHz/24bit或384kHz/32bit)、误码率、信噪比等音频性能指标,确保数字音频信号在USB-C到TOSLINK的转换过程中不产生可感知的音质劣化。第四项是光功率检测,使用光功率计检测TOSLINK端输出光强,确保在标准范围内(通常-15dBm至-18dBm),光功率过低会导致接收端识别困难,过高则可能损伤接收器件或造成信号畸变。第五项是机械可靠性测试,包括插拔寿命测试(要求≥10000次插拔后仍正常工作)、弯折测试、拉力测试等,验证线缆在长期使用和日常使用场景中的机械耐久性,确保产品在整个生命周期内保持可靠的连接性能。
Q6:USB-C转TOSLINK光纤线在制造工艺中需要重点关注哪些质量风险点,如何从工艺层面保障产品可靠性?
USB-C转TOSLINK光纤线作为集光纤传输与电子转换于一体的复合型产品,在制造工艺中需要重点关注多个质量风险点。首先,光纤部分的质量风险主要集中在拉丝工序的几何精度控制和涂覆层的均匀性——纤芯直径偏差会导致传输损耗波动,涂层不均匀会导致微弯损耗增加,长期使用时可能因应力集中而断裂。其次,光电耦合工序是良率控制的关键瓶颈——光纤端面与激光二极管之间的对准精度要求达到微米级,任何偏移都会导致耦合效率下降,需要通过主动对准设备和精密固化工艺来保证一致性。第三,电磁兼容性风险——USB-C端传输的是高速数字信号,容易受到电磁干扰影响,需要在Type-C连接器处设计有效的多层屏蔽结构(铝箔加编织网),同时在PCB布局中注意信号完整性设计。第四,环境可靠性风险——产品需要承受温度变化、湿度、振动等使用环境考验,需要从材料选型(如LSZH低烟无卤护套材料、耐温型UV胶水)、结构设计(应力释放结构、防水密封)和工艺控制(固化温度曲线、焊接温度profile)多方面进行保障。第五,协议兼容性风险——不同品牌USB-C设备对UAC协议的实现存在差异,需要通过充分的交叉测试验证确保产品能够兼容主流设备。通过建立从原材料检验、制程控制到成品测试的全流程质量管理体系,结合SPC统计过程控制和FMEA失效模式分析等质量管理工具,可以有效控制上述风险点,保障产品的长期可靠性和市场兼容性。