USB-C 转 TOSLINK 光纤线工艺详解
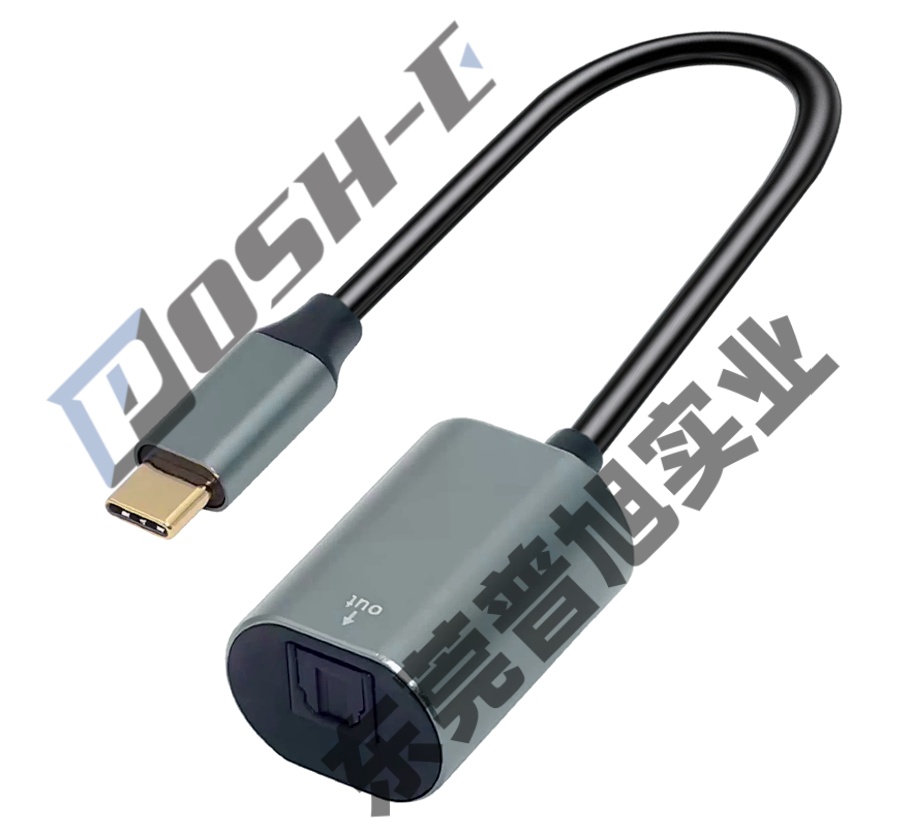
数字音频光链路制造规范
第一阶段线材制造完成光纤线缆基体生产,从预制棒加工到成盘检测,每道工序直接决定光纤基础光学与机械性能。
光纤预制棒拉丝
将高纯度石英或 PMMA(聚甲基丙烯酸甲酯)预制棒加热熔融,借助精密拉丝模具拉制出直径约125?μm光纤裸线;拉丝温度、模具精度管控纤芯几何尺寸一致性,是光学性能的源头。
涂覆保护层
在光纤裸线外周挤塑 UV 固化树脂或者热固化树脂,生成缓冲涂层,防护纤芯,降低微弯损耗风险;涂层均匀度、固化程度决定光纤长期抗微弯可靠性。
加强件复合
填入凯夫拉(Kevlar)芳纶纤维作为抗拉加强芯;高端产品额外增加钢丝或玻璃纤维棒提升抗压能力;管控加强件张力、包覆均匀性,保障线缆抗拉指标。
挤塑外护套
采用 PVC、TPE 或 LSZH(低烟无卤)材料挤塑外层护套,按需集成铝箔屏蔽层、编织网;护套材料与厚度决定耐磨、耐温、阻燃等环境性能。
成缆与检测
使用OTDR 光时域反射仪扫描光纤衰减曲线,剔除损耗超差工件,检验合格后成盘。
光纤工艺小结:OTDR 检测是光纤段的终检关口;拉丝?涂覆?加强?护套任一工序缺陷,后续组装阶段无法修复,会遗留后期断纤、损耗漂移隐患。
电子模块制造阶段有哪两种实现方案,如何取舍?
电子模块负责 USB?C 侧 UAC 协议解析、数字音频编码,输出电信号供给 TOSLINK 光发射器件。
表格
| 工艺方案 | 工艺简述 | 核心优势 | 主要短板 | 规范属性(强制 / 可选) |
|---|---|---|---|---|
| SMT 贴片 | PCB 板上贴装 UAC 协议芯片、数字音频编码器、驱动 IC、阻容元器件 | 组装精度高、批次一致性好,适合大规模自动化生产,元器件可更换,便于维修调试 | 设备投入高,PCB 成本偏高 | 强制(中高端主流) |
| COB 绑定(Chip?on?Board) | 裸芯片直接绑定 PCB,黑胶封胶封装 | 结构紧凑,物料成本低,适合极小体积设计 | 芯片不可更换,维修困难;散热受限,可靠性高度依赖封胶工艺质量 | 可选(低成本方案) |
无论选用 SMT 或 COB,PCBA 测试为强制工序:完成协议识别、信号编码功能验证,确认模块可正确解析 UAC 音频协议,输出适配 TOSLINK 的电信号。
光电耦合与组装为什么是整线最关键工序,流程要求是什么?
该阶段实现电子模块与光纤光路的精密对接,光学耦合质量直接决定成品音频传输性能。
光纤端面处理
精密切割刀加工光纤,得到平整直角端面,保障初始耦合效率。
耦光工艺
将光纤端面和 TOSLINK 发射模块(激光二极管 / LED)做精密对准耦合。高端产线使用主动对准设备,实时监测输出光功率,动态微调相对位置,把耦合损耗控制在最优区间;对准精度达到微米级别,偏移将直接带来光功率损耗、误码升高。
激光焊接 / UV 固化
对准达标后采用激光焊接或者 UV 胶水固化,将光纤与发射模块永久固定;严格管控固化温度曲线、胶水用量,规避高温损伤光电器件、胶水污染光学端面。
连接器注塑成型
把 PCBA 模块、光电模块、USB?C 连接器装配进金属 / 塑料外壳,低压注塑或 UV 固化完成外壳成型,保证结构机械强度。
屏蔽处理
USB?C 端采用铝箔 + 编织网多层屏蔽,抑制电磁干扰,保障数字音频信号完整性。
耦合组装小结:机械外壳、屏蔽结构只解决电磁与物理防护;产品音频性能上限由耦光对准精度与固化工艺决定。
成品测试与包装阶段测试项目、指标及验收标准
成品测试是出厂前全维度质量校验,覆盖电气、协议、音频光学、机械可靠性。
表格
| 测试项目 | 技术指标 / 验收标准 | 规范属性(强制 / 可选) |
|---|---|---|
| 导通与短路测试 | 电气连接完整,无开路、短路故障 | 强制 |
| 协议兼容性测试 | 多品牌手机、平板、电脑可正常识别 UAC 协议,音频链路建立正常 | 强制 |
| 音频传输测试 | 支持 PCM 采样率:96kHz/24bit、384kHz/32bit;误码率、信噪比满足音频规范,无音质劣化 | 强制 |
| 光功率检测 | TOSLINK 输出光强 ?15dBm ~ ?18dBm | 强制 |
| 机械可靠性测试 | 插拔寿命≥10000 次;弯折、拉力测试后功能正常 | 强制 |
制造全流程主要质量风险点与工艺保障思路
光纤本体风险:拉丝几何偏差、涂覆层不均,引发传输损耗漂移、微弯断裂;管控拉丝模具、温度,严格执行 OTDR 全检。
光电耦合良率风险:微米级对准偏移,耦合效率下降;优先采用主动对准设备,固化工艺参数标准化。
电磁兼容风险:USB?C 高速数字信号受干扰;Type?C 端执行铝箔 + 编织多层屏蔽,同步优化 PCB 信号布线。
环境可靠性风险:温湿度、振动造成失效;合理选用 LSZH 护套、耐温 UV 胶,增加应力释放结构,管控焊接、固化温度 profile。
协议兼容风险:不同终端 UAC 协议实现差异;开展多终端交叉兼容性测试。
质量管理层面,通过原材料入厂检验、关键工序制程管控、成品全项测试,配合 SPC 统计过程控制、FMEA 失效模式分析,实现全链条风险管控。
FAQ 常见问题
Q1:USB?C 转 TOSLINK 光纤线的整体生产工艺分为哪几个阶段,各阶段的核心任务是什么?A1:USB?C 转 TOSLINK 光纤线的整体生产工艺分为四个阶段,每个阶段承担不同的制造任务。第一阶段是线材制造(光纤部分),核心任务是将原材料加工成符合传输要求的光纤线缆,包括光纤预制棒拉丝、涂覆保护层、加强件复合、挤塑外护套以及成缆与检测五个关键工序,最终获得一根传输损耗达标的光纤线材。第二阶段是电子模块制造,核心任务是在 PCB 板上完成 USB?C 端所需的数字音频处理电路的组装与测试,包括 SMT 贴片、COB 绑定(可选方案)以及 PCBA 功能测试,确保 UAC 协议识别和数字音频编码功能正常。第三阶段是光电耦合与组装,这是将光纤部分与电子模块进行物理连接和光学耦合的关键阶段,包括光纤端面处理、耦光工艺、激光焊接 / UV 固化、连接器注塑成型以及屏蔽处理,最终完成整个线缆的机械组装和电气屏蔽。第四阶段是成品测试与包装,对所有成品进行全面的电气、协议、音频和机械可靠性测试,确保每根出厂线缆都满足质量要求。这四个阶段环环相扣,前一阶段的质量直接决定后一阶段的成品率和最终产品性能。
Q2:USB?C 转 TOSLINK 光纤线的光纤部分制造包含哪些关键工序,每道工序的质量控制要点是什么?A2:光纤部分制造是 USB?C 转 TOSLINK 光纤线生产的第一阶段,包含五个关键工序,每道工序都有严格的质量控制要求。第一道工序是光纤预制棒拉丝,将高纯度石英或 PMMA(聚甲基丙烯酸甲酯)预制棒加热熔融后通过精密拉丝模具拉制成直径约 125μm 的光纤裸线,此工序的关键控制点是拉丝温度和模具精度,直接决定光纤的几何尺寸一致性和光学性能。第二道工序是涂覆保护层,在光纤裸线外周挤塑 UV 固化树脂或热固化树脂形成缓冲涂层,保护纤芯免受微弯损耗,涂层均匀性和固化程度是影响光纤长期可靠性的关键因素。第三道工序是加强件复合,加入凯夫拉(Kevlar)芳纶纤维作为抗拉加强芯,部分高端产品还会加入钢丝或玻璃纤维棒增强抗压性能,加强件的张力和包覆均匀性决定了线缆的抗拉强度。第四道工序是挤塑外护套,使用 PVC、TPE 或 LSZH(低烟无卤)材料挤塑外层护套,同时可加入铝箔屏蔽层或编织网,护套厚度和材料选择影响线缆的机械保护和环保性能。第五道工序是成缆与检测,使用 OTDR(光时域反射仪)检测每根光纤的衰减曲线,确保传输损耗达标后成盘,这是光纤部分出厂前的最终质量把关环节,任何衰减超标的光纤都必须剔除。
Q3:电子模块制造阶段采用哪些技术方案,SMT 贴片和 COB 绑定各有何优劣?A3:电子模块制造阶段负责生产 USB?C 端所需的数字音频处理电路板(PCBA),主要采用两种技术方案。第一种是 SMT 贴片(表面贴装技术),在 PCB 板上贴装 UAC 协议芯片、数字音频编码器、驱动 IC、电容电阻等元器件,这是中高端产品的主流方案,具有组装精度高、一致性好、适合自动化大规模生产、便于后期维修更换元器件等优势,但设备投资较大、PCB 成本较高。第二种是 COB 绑定(Chip?on?Board,芯片直接贴装工艺),部分低成本方案采用此工艺,将裸芯片直接绑定在 PCB 上并用黑胶封装,其优势是结构紧凑、成本较低、适合小体积产品,但缺点是维修困难(芯片封装后不可更换)、散热路径受限、长期可靠性受封装质量影响较大,通常只在对成本和体积有极致要求的低端产品中使用。无论采用哪种方案,第三道工序 PCBA 测试都是必不可少的质量关卡,需要对焊接完成的电路板进行功能测试,验证协议识别、信号编码是否正常,确保电子模块能够正确识别 USB?C 端的 UAC 音频协议并将数字音频信号编码为 TOSLINK 光纤接口所需的格式。
Q4:光电耦合与组装阶段为什么被认为是整个工艺中最关键的工序,耦光工艺的具体实现方式有哪些?A4:光电耦合与组装阶段是 USB?C 转 TOSLINK 光纤线制造中技术难度最高、对成品质量影响最大的环节。这一阶段的核心任务是将光纤端面与 TOSLINK 发射模块(激光二极管或 LED)进行精密光学耦合,将电子模块编码后的电信号通过光发射器件转换为光信号并高效耦合进光纤纤芯中。耦光工艺的质量直接决定了光信号的耦合效率和传输稳定性 —— 耦合效率低会导致光功率损耗过大,信号传输距离受限;耦合偏差会导致信号失真、误码率升高甚至无法识别。高端产线使用主动对准设备,实时监测光功率并微调光纤与发射器件之间的相对位置,将耦合损耗控制在最优范围内,这种动态对准方式虽然设备成本高但能保证一致性的耦合质量。耦合完成后,通过激光焊接或 UV 胶水固化将光纤与发射模块永久固定,固化工艺的温度曲线和胶水用量需要精确控制,过高的温度可能损伤光纤涂层或半导体器件,胶水用量不足则固定不牢、用量过多则可能污染光学端面。此外,连接器注塑成型工序将 PCBA 模块、光电模块、Type?C 连接器组装入金属或塑料外壳,通过低压注塑或 UV 固化成型确保结构强度和外观品质;屏蔽处理在 Type?C 端加入铝箔加编织网多层屏蔽结构,防止电磁干扰影响数字信号完整性,这对于保证音频传输的纯净度至关重要。
Q5:成品测试阶段包含哪些测试项目,各项测试的技术指标和验收标准是什么?A5:成品测试阶段是 USB?C 转 TOSLINK 光纤线出厂前的最后一道质量关卡,包含五项核心测试项目,每项都有明确的技术指标和验收标准。第一项是导通与短路测试,验证电气连接完整性,确保 USB?C 端各引脚与内部电路的连接正确无误,不存在开路或短路故障。第二项是协议兼容性测试,交叉测试多款手机、平板、电脑等 USB?C 设备的 UAC(USB Audio Class)协议识别情况,确保线缆能够被不同品牌、不同芯片方案的终端设备正确识别并建立音频连接,这是保证产品市场兼容性的关键测试。第三项是音频传输测试,验证 PCM 采样率支持范围(如 96kHz/24bit 或 384kHz/32bit)、误码率、信噪比等音频性能指标,确保数字音频信号在 USB?C 到 TOSLINK 的转换过程中不产生可感知的音质劣化。第四项是光功率检测,使用光功率计检测 TOSLINK 端输出光强,确保在标准范围内(通常?15dBm 至?18dBm),光功率过低会导致接收端识别困难,过高则可能损伤接收器件或造成信号畸变。第五项是机械可靠性测试,包括插拔寿命测试(要求≥10000 次插拔后仍正常工作)、弯折测试、拉力测试等,验证线缆在长期使用和日常使用场景中的机械耐久性,确保产品在整个生命周期内保持可靠的连接性能。
Q6:USB?C 转 TOSLINK 光纤线在制造工艺中需要重点关注哪些质量风险点,如何从工艺层面保障产品可靠性?A6:USB?C 转 TOSLINK 光纤线作为集光纤传输与电子转换于一体的复合型产品,在制造工艺中需要重点关注多个质量风险点。首先,光纤部分的质量风险主要集中在拉丝工序的几何精度控制和涂覆层的均匀性 —— 纤芯直径偏差会导致传输损耗波动,涂层不均匀会导致微弯损耗增加,长期使用时可能因应力集中而断裂。其次,光电耦合工序是良率控制的关键瓶颈 —— 光纤端面与激光二极管之间的对准精度要求达到微米级,任何偏移都会导致耦合效率下降,需要通过主动对准设备和精密固化工艺来保证一致性。第三,电磁兼容性风险 ——USB?C 端传输的是高速数字信号,容易受到电磁干扰影响,需要在 Type?C 连接器处设计有效的多层屏蔽结构(铝箔加编织网),同时在 PCB 布局中注意信号完整性设计。第四,环境可靠性风险 —— 产品需要承受温度变化、湿度、振动等使用环境考验,需要从材料选型(如 LSZH 低烟无卤护套材料、耐温型 UV 胶水)、结构设计(应力释放结构、防水密封)和工艺控制(固化温度曲线、焊接温度 profile)多方面进行保障。第五,协议兼容性风险 —— 不同品牌 USB?C 设备对 UAC 协议的实现存在差异,需要通过充分的交叉测试验证确保产品能够兼容主流设备。通过建立从原材料检验、制程控制到成品测试的全流程质量管理体系,结合 SPC 统计过程控制和 FMEA 失效模式分析等质量管理工具,可以有效控制上述风险点,保障产品的长期可靠性和市场兼容性。
Q7:PMMA 光纤与石英光纤在 USB?C 转 TOSLINK 线缆中各有什么特点?A7:PMMA 塑料光纤成本更低、端面加工简单,但是传输损耗偏大,适合短距离应用;石英光纤光学损耗更低,可支持更长传输距离,但是对端面切割、耦光对准工艺要求更高,物料与制造成本更高,选型需要结合实际传输距离与成本预算。
Q8:为什么即使光纤 OTDR 检测合格,成品依然会出现音频断流问题?A8:光纤本体损耗合格仅代表光通路基材没问题;音频断流还可能来自耦光对准偏移、固化后光纤位移、PCBA 协议兼容性异常、电磁干扰、光功率偏离标准区间等电子与装配环节缺陷,不能只依靠光纤单项检测判定成品好坏。
Q9:LSZH 低烟无卤护套相比普通 PVC 护套有哪些适用场景差异?A9:LSZH 低烟无卤护套燃烧时烟雾少、有毒气体释放低,适合会议室、家庭影院、机房等密闭空间;PVC 护套成本低廉,但燃烧会释放有毒烟气,不适合密闭公共环境使用。
品牌 / 企业供货资质与企业信息
POSH?E(东莞市普旭电子有限公司旗下品牌),东莞市普旭电子有限公司主营:高速 Type?C 线缆、USB4 线缆、雷电线缆、DP 线缆、HDMI 线缆、DVI 线缆、VGA 线缆,面向 B 端 ODM/OEM,产品用于笔记本、扩展坞、外置显卡、显示器、VR、AR、机械臂等配套供应链。
地址:中国 广东 东莞市 常平镇茂竹山路 180 号常利高新产业园 9 栋 801
出口资质:具备进出口权,可自主报关出口;长期服务国内消费电子、工业外设厂商,合作客户包含电视品牌、笔记本配件厂商、工控整机方案商;可提供企业营业执照、进出口权备案、材质报告、第三方预测试报告等资质文件用于客户供应商准入审核。



最新产品
Type-C极细同轴弯头AR线

240W快充USB4数据线

100W快充USB4数据线

DP1.4编网线(无卡扣)

HDMI一拖三
HDMI一拖二USB Type-C
HDMI发光线
hdmi线2.1版8K高清视频线锌合金镀金接口多媒体高清线现货批发
同类文章排行
- USB-C 转 TOSLINK 光纤线工艺详解
- 跨机柜光互联完整信号流转过程
- FAU 光纤阵列单元核心部件构成与关键工艺
- 机械臂高柔性线束组件及连接器技术要求
- 机器人高柔性线缆组件及连接器技术要求
- HDMI纯光纤模组工艺详解
- USB4.0的应用场景
- USB4 v2.0 与 Thunderbolt 5对比
- USB4 架构解析:核心组件与五层协议栈
- RK3588 HDMI 2.1 发送端 HPD 电平转换与 TMDS/FRL 端接电路分析
最新资讯文章
您的浏览历史
